溶接変形・残留応力解析
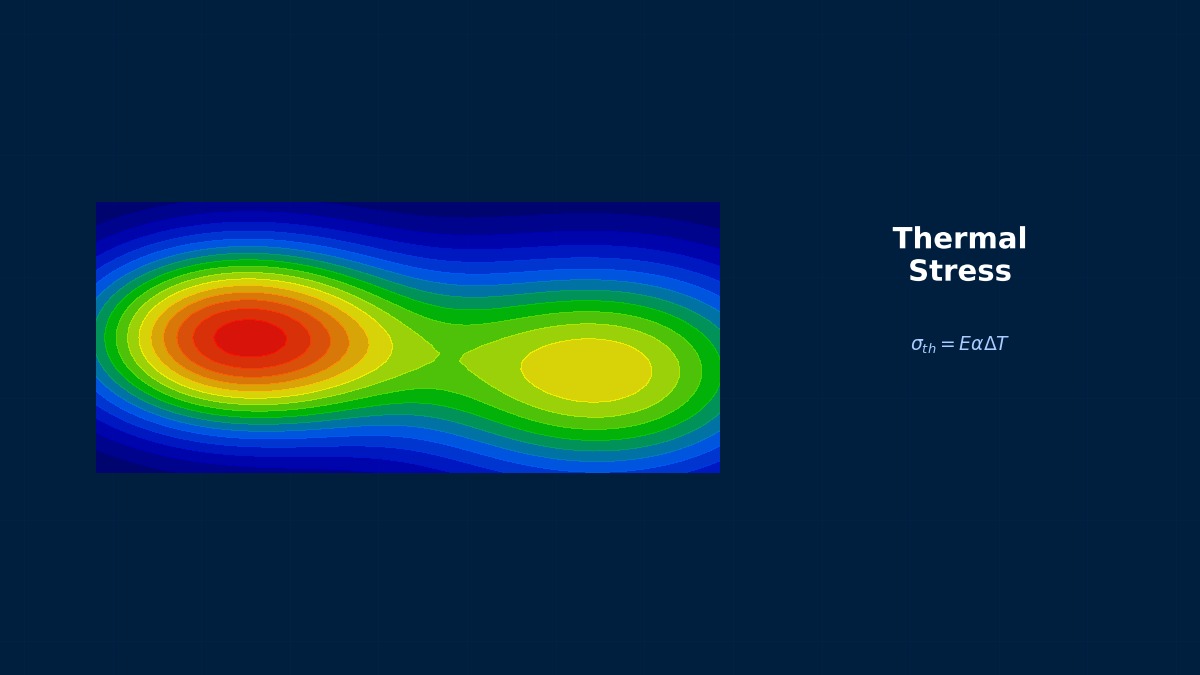
理論:溶接部の縮みが収縮力を残す
概要
溶接変形を予測するのに、必ず大規模な熱弾塑性解析が必要ですか?
最終的な形を細かく知りたいなら必要だが、まず大きさの見当をつけるには簡単な方法がある。溶接部の近くは一度高温になり、膨張しようとしてまわりに押さえられ、圧縮で塑性変形する。冷えるとその部分は短くなろうとして、まわりを引っ張る力が残る。これを収縮力と呼び、溶接線に沿って働く1本の力とみなせる。収縮力がわかれば、板の縮みと反りは、はりの式で計算できる。塑性域の幅は、溶接の熱でどこまで温度が上がるかから求める。この方法は、溶接の順番や治具を検討する前に、どの継手が問題になりそうかを見つけるのに役立つ。
最高温度と塑性域
薄板の最高温度の式(アダムスの式)。q/v は正味の入熱(J/mm)、ρc は体積比熱(鋼で4.71×10⁻³ J/mm³K)、t は板厚、y は溶接線からの距離、T_m − T₀ は融点までの温度差(1,480 K)。最高温度の上昇が ΔT_cr(降伏応力300 MPa、ヤング率210 GPa、線膨張係数12×10⁻⁶/Kで119 K)を超える範囲を塑性域とする。
収縮力・縮み・反り
y_p は塑性域の片側の幅、B は板の幅、L は長さ、e は溶接線と板の中心のずれ。塑性域の幅は入熱に比例するので、収縮力は入熱に比例し、板厚には関係しない。
岸壁で2つに割れた船
第二次世界大戦中、米国はリベットの代わりに溶接で船を大量に建造した。1943年1月、完成したばかりのタンカー「スケネクタディ」が、波もない岸壁で大きな音とともに船体の中央から2つに割れた。気温の低さで鋼がもろくなっていたこと、応力が集中する形、そして溶接の残留応力が重なった結果と考えられている。この事故をきっかけに、鋼の低温での粘り強さと、溶接の残留応力の研究が大きく進んだ。
計算例
例1:入熱と変形(板厚10 mm、長さ2 m、幅300 mm)
| 正味の入熱 | 塑性域の片側の幅 | 収縮力 | 縮み | 反り(ずれ100 mm) |
|---|---|---|---|---|
| 400 J/mm | 15.9 mm | 95 kN | 0.30 mm | 1.01 mm |
| 800 J/mm | 31.7 mm | 190 kN | 0.60 mm | 2.02 mm |
| 1,200 J/mm | 47.6 mm | 286 kN | 0.91 mm | 3.02 mm |
800 J/mmは、電圧25 V・電流200 A・速さ5 mm/sのアーク(1,000 J/mm)に効率0.8を掛けた値。収縮力は入熱1 J/mmあたり約0.24 kNになる。溶接線を板の中心に置くと反りは0で、縮み0.60 mmだけが残る。
例2:板厚を10 mmから6 mmにした場合(入熱800 J/mm)
| 板厚 | 塑性域の片側の幅 | 収縮力 | 縮み |
|---|---|---|---|
| 10 mm | 31.7 mm | 190 kN | 0.60 mm |
| 6 mm | 52.9 mm | 190 kN | 1.01 mm |
板厚6 mmでは塑性域が板の端(溶接線から50 mm)まで届くので、反りはこの簡単な式では正しく見積もれない。
薄い板のほうが熱が少なくて済むのに、変形は大きくなるんですか?
同じ入熱で比べると、そうなる。薄い板では同じ熱が少ない体積に集中するので、温度が高くなる範囲が広がり、塑性域が板厚に反比例して広がる。その結果、収縮力(塑性域の幅×板厚×降伏応力)は板厚によらず同じになる。一方、板が縮みや曲げに抵抗する力は板厚に比例するので、薄い板ほど変形が大きい。さらに薄い板では、収縮力が圧縮として働く方向に座屈して、波打つような変形が出やすい。だから薄板の溶接では、入熱を下げること(例えばレーザーや細いビード)が特に効く。もちろん、実際には溶接の順番、拘束、仮付け、多層の溶接で結果が変わるので、最終的な形や残留応力の分布を知るには、温度の履歴を追う熱弾塑性解析が必要になる。簡単な式で当たりをつけてから、問題になりそうな継手を詳しく解くのが効率がよい。
モデリングの進め方
- 収縮力の簡単な式で、変形が大きくなりそうな継手を見つける。
- 溶接の熱源(移動する熱源)を入れて温度の履歴を解く。
- 温度で変わる降伏応力とヤング率を使い、熱弾塑性解析を行う。
- 溶接の順番、拘束、仮付けを入れて変形と残留応力を求める。
- 試作の変形の測定と比べ、熱源の効率や形を合わせる。
「順番を変えただけで半分になった反り」
ある長い箱形の梁の溶接で、仕上がりの反りが許容を大きく超えていた。上と下のフランジの溶接を、上を全部終えてから下を溶接していたため、上側の収縮力だけで先に大きく反り、その形のまま固まっていた。収縮力の見積もりと熱弾塑性解析で順番を比べ、上下を少しずつ交互に溶接する手順に変えると、反りはおよそ半分になった。入熱を変えず、手順だけで変形を減らせた例である。
よくある間違い
間違いと対策
| 間違い | 起きること | 対策 |
|---|---|---|
| アークの入熱をそのまま使う | 変形を過大評価 | 効率を掛ける |
| 材料定数を室温で一定 | 残留応力を誤る | 温度の関数で与える |
| 溶接の順番を無視 | 反りを誤る | 順番どおりに解く |
| 薄板の座屈を見逃す | 波打ち変形を予測できない | 座屈解析を加える |
| 簡単な式を端の近くに使う | 塑性域が端に届き誤差 | 詳細解析に切り替え |
関連する内容も知りたいです。
なった
詳しく
報告