增材制造(金属3D打印)残余应力
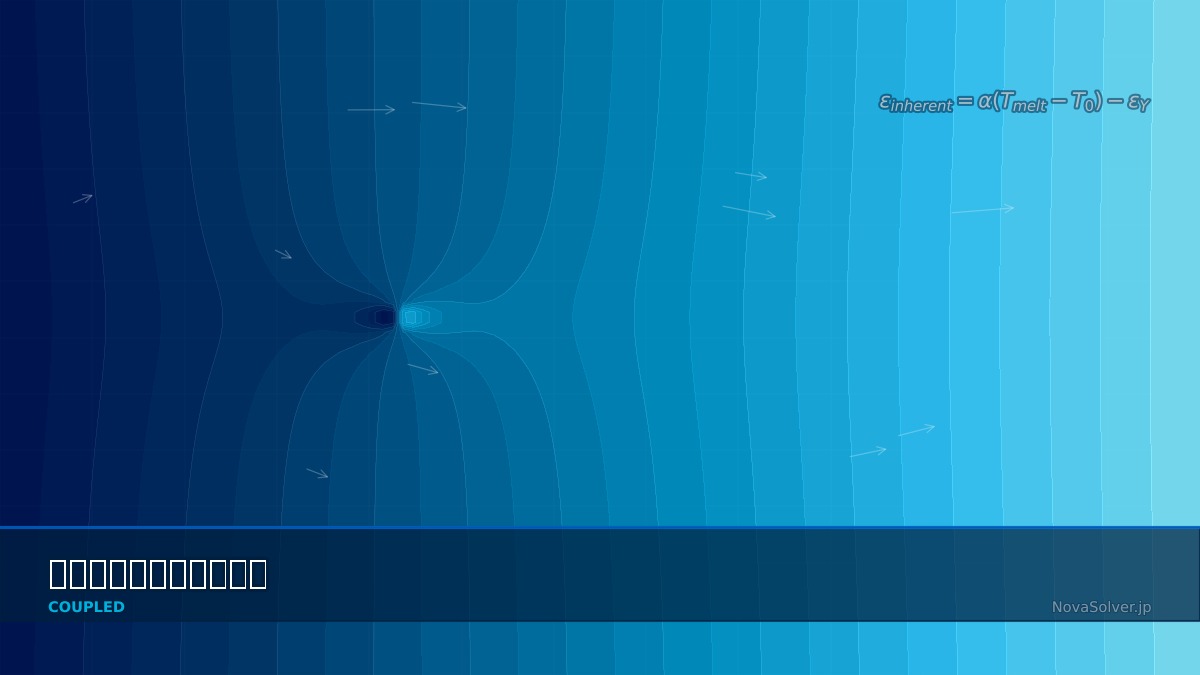
理论:想收缩的层与约束
概述
金属3D打印的零件从基板上取下后翘曲了。能事先预测吗?
可以。金属增材制造中,激光熔化的小区域急速冷却凝固,其上又叠加下一层。新层冷却时想收缩,但被下层约束,留下拉应力。连在基板上时应力得以保持,取下的瞬间零件翘曲,释放一部分应力。详细求解熔化和冷却代价很大,所以实务中常用给每层施加“想收缩的应变”的固有应变法快速估算整体翘曲。
固有应变的大小
对316L(弹性模量190 GPa,线膨胀系数17×10⁻⁶ /K,成形态屈服应力450 MPa),从熔化附近到室温的热收缩对应的应力约为屈服应力的10倍。所以各层发生塑性变形,残留的固有应变约为屈服应变(约0.24%)。
取下后的应力与翘曲
从约束状态应力 $\sigma^*$ 中减去抵消合力 $N$ 与弯矩 $M$ 的线性分布,得到取下后的应力和曲率 $\kappa$;$\delta$ 为长度 $L$ 中点的翘曲。
源于焊接经验的计算方法
固有应变的思想最初是日本焊接研究者在20世纪70年代为预测焊接变形而发展起来的。焊接中熔化部分冷却收缩,被周围约束而产生变形和残余应力——这与金属增材制造完全相同,增材制造也可以说是“堆叠大量微小焊缝的工艺”。21世纪10年代金属3D打印机开始工业应用后,固有应变法被商用分析软件采用,用于在几分钟内预测整个零件的翘曲。
算例:基板上的成形件
以最简单的形式,给基板上成形件的所有层施加均匀固有应变(屈服应变),弹性求解松开基板固定后的应力和每100 mm的翘曲。成形高度10 mm、改变板厚时:
| 基板厚度 | 成形件上表面 | 成形件下端 | 板下表面 | 翘曲(100 mm) |
|---|---|---|---|---|
| 5 mm | −146 MPa | +246 MPa | −2 MPa | 0.26 mm |
| 10 mm | −109 MPa | +222 MPa | +111 MPa | 0.22 mm |
| 20 mm | +2 MPa | +198 MPa | +149 MPa | 0.13 mm |
10 mm板上改变成形高度时的翘曲:2 mm时0.21 mm,5 mm时0.26 mm,10 mm时0.22 mm,20 mm时0.13 mm。
我以为越高翘曲越大,原来中途达到最大后又变小了。
和双金属片一样,想收缩的层与约束层的弯曲刚度相当时弯曲最大。成形件越高,本身越硬,越不容易弯。但这个计算是一次给所有层施加相同固有应变的最简单模型,实际上逐层堆叠的影响、塑性、支撑结构以及用线切割等从基板切离的顺序都会改变应力分布。实务中的基本做法是先用试样翘曲校准固有应变,再用有限元求解整个零件。
分析步骤
- 成形简单试样(如悬臂形状),测量切离时的翘曲。
- 按试样翘曲校准固有应变大小(各方向)。
- 用有限元逐层堆叠整个零件,预测翘曲和应力。
- 按预测变形的反方向修正几何(预变形补偿)。
- 比较去应力热处理在取下基板之前还是之后进行。
“去掉支撑就裂了”
某带薄悬伸结构的零件成形后直接用线切割从基板切离,切割中途零件开裂。悬伸根部积累了很大的拉伸残余应力,随着切割解除约束,应力集中到根部。用固有应变法跟踪切割顺序,再现了应力最大的时刻。改为连着基板先做去应力热处理的工艺后,开裂消失了。
常见错误
错误与对策
| 错误 | 后果 | 对策 |
|---|---|---|
| 直接用全部热应变做弹性计算 | 应力达屈服的10倍 | 塑性或固有应变 |
| 不校准固有应变 | 翘曲大小偏差 | 用试样校准 |
| 忽略切离顺序 | 漏掉开裂与变形 | 分析到切割工序 |
| 省略支撑 | 约束不同使变形改变 | 支撑也建模 |
| 认为越高越翘 | 设计判断错误 | 看高度与板厚之比 |
我想试试相关计算。